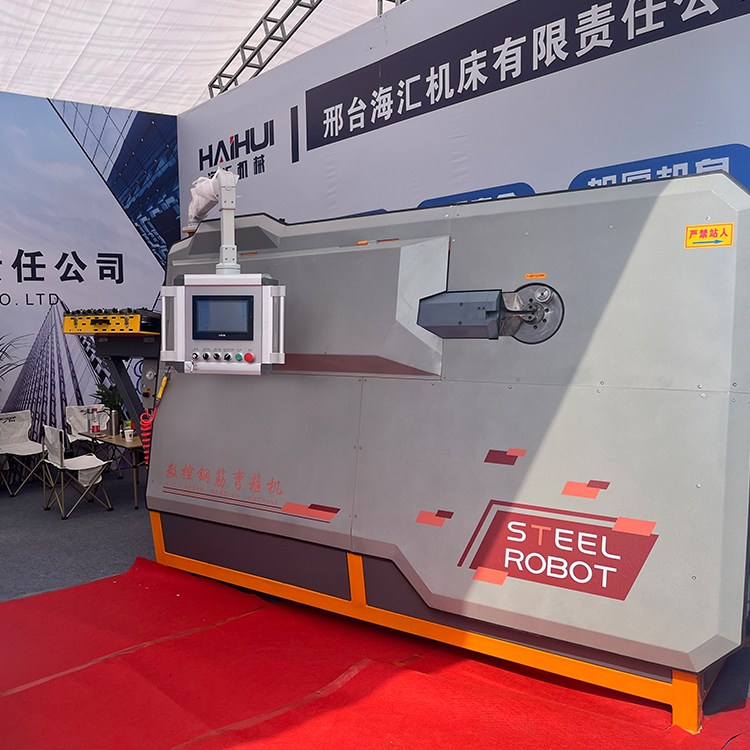
Permettez-moi de vous présenter les défauts courants de la cintreuse CNC pour tout le monde.
1. Quand la lame tombe, la méthode de manipulation consiste à régler l'interrupteur à induction de la lame mobile jusqu'à ce que la lame revienne à sa position normale. La technologie de traitement traditionnelle de la cintreuse de cerceaux CNC pour le renforcement des cerceaux est généralement obtenue en utilisant une seule machine pour distribuer les barres d'acier circulaires à travers des processus tels que la modulation., coupe, et flexion. Sa technologie est relativement obsolète et ne peut pas répondre aux besoins des progrès modernes de la construction.. Cela fait aussi perdre beaucoup de temps, occupe une grande quantité d'espace, demande plus de travail, a une faible productivité, et présente une mauvaise précision dimensionnelle et de forme des étriers. Largement utilisé dans le traitement et le formage des barres d'acier sur les chantiers de construction, système de commande hydraulique, commande à double pédale gauche et droite, avec une bonne qualité et une efficacité élevée, il est très apprécié par les utilisateurs et constitue un produit de haute qualité dans l'industrie des machines de construction.
2. Méthode de redressage de roue de redressage de machine à cintrer CNC: En général, la méthode de redressement en forme de vague est utilisée, mais la vague ne devrait pas être trop grosse. S'il est trop grand, cela augmentera la résistance à la traction, empêcher la traction de bouger, la roue de traction va patiner, et la barre d'acier se brisera. La cintreuse CNC fait partie d'une amélioration de la structure d'une cintreuse de barres d'acier. Le modèle d'utilité comprend un réducteur, un gros équipement, un petit matériel, et une surface de disque incurvée, qui se caractérise par sa structure. Utilisez la rotation avant et arrière du moteur pour plier les barres d'acier dans les deux sens. L'arbre central peut être remplacé pour un entretien facile. Le contrôle CNC peut être utilisé. La technologie de traitement traditionnelle de la cintreuse de cerceaux CNC pour le renforcement des cerceaux est généralement obtenue en utilisant une seule machine pour distribuer les barres d'acier circulaires à travers des processus tels que la modulation., coupe, et flexion.
Une fois la barre d'acier sortie du tube, si la tête est inclinée vers le haut, ajustez le jeu de roues supérieur et appuyez dessus de manière appropriée. Si la barre d'acier est inclinée vers le bas après être sortie du tube, ajustez le jeu de roues inférieur et poussez-les vers le haut de manière appropriée pour vous assurer que la barre d'acier est dans un état horizontal. Lors du pliage de doubles barres, s'il y a un phénomène de chute de l'arbre du noyau pliant après la sortie de la barre d'acier extérieure, veuillez appuyer de manière appropriée sur les roues extérieures du jeu de roues pré-redressé vers l'intérieur., pour que les doubles barres soient proches les unes des autres. Lors du pliage de cerceaux plus grands, la vitesse de pliage doit être ralentie en conséquence.
Ajustement du mandrin courbé: Ajustez le cylindre du train d'atterrissage de sorte que le sommet supérieur du mandrin plié soit horizontal ou 1 à 2 mm plus bas que le bord inférieur du trou du canon de fil..
3. Attention: Resserrez la pression de l'air. Entretenir autour 4 MPa pour éviter la déformation des barres d'acier et les dommages aux équipements.